
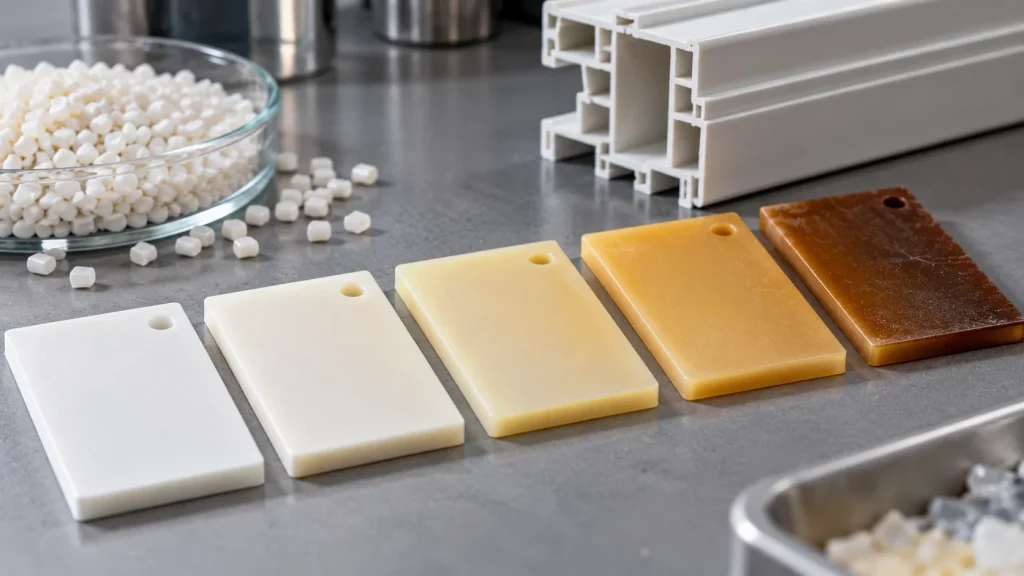
تغییر رنگ محصولات PVC در حین تولید یکی از مشکلات مهم و نسبتاً رایج در صنایع تولید لوله و اتصالات، پروفیل در و پنجره، کابل، ورق، قطعات تزریقی و سایر محصولات پلیمری است. این مشکل گاهی بهصورت زردشدن تدریجی محصول، ایجاد لکههای قهوهای و سیاه، کدرشدن سطح، کاهش سفیدی یا حتی تغییر رنگ ناگهانی در بخشهایی از محصول ظاهر میشود. چنین تغییراتی علاوه بر کاهش کیفیت ظاهری، ممکن است نشانهای از تخریب حرارتی، اکسیداسیون یا اختلال در فرایند تولید باشند.
در بسیاری از واحدهای تولیدی، نخستین واکنش به تغییر رنگ PVC، کاهش دمای دستگاه یا تغییر مقدار رنگدانه است. بااینحال، این اقدامات همیشه نتیجه مطلوبی ندارند؛ زیرا منشأ مشکل ممکن است به فرمولاسیون نامناسب، کیفیت مواد اولیه، عملکرد ضعیف پایدارکنندهها، زمان ماند زیاد مواد مذاب، اصطکاک بیش از حد یا آلودگی تجهیزات مربوط باشد.
شناخت دقیق علت تغییر رنگ محصولات PVC در حین تولید، به تولیدکنندگان کمک میکند تا بهجای اصلاحات موقت، مشکل را از ریشه برطرف کنند. در این مقاله بررسی میکنیم که چرا PVC تغییر رنگ میدهد، چه عواملی در ایجاد این عیب نقش دارند و با چه روشهایی میتوان از زردشدن، سوختگی و افت کیفیت محصولات جلوگیری کرد.
PVC چیست و چرا در برابر حرارت حساس است؟
پلیوینیل کلراید (PVC) یکی از پرکاربردترین پلیمرهای صنعتی است که به دلیل قیمت مناسب، مقاومت شیمیایی مطلوب، قابلیت شکلدهی و تنوع در فرمولاسیون، در صنایع مختلف مورد استفاده قرار میگیرد. بااینحال، این پلیمر در مقایسه با برخی ترموپلاستیکها نسبت به شرایط نامناسب فرایندی حساسیت بیشتری دارد.
ساختار شیمیایی PVC حاوی اتمهای کلر است. در صورت قرارگرفتن این پلیمر در شرایط حرارتی نامناسب، واکنشهای تخریبی میتوانند باعث جداشدن هیدروژن کلرید (HCl) از زنجیره پلیمری شوند. این فرایند که با عنوان دهیدروکلرزاسیون شناخته میشود، موجب تشکیل ساختارهای غیراشباع در زنجیره پلیمر شده و در ادامه میتواند به ایجاد ساختارهای مزدوج منجر شود.
این ساختارها نور مرئی را جذب میکنند و در نتیجه، رنگ ماده بهتدریج از سفید یا زرد روشن به زرد تیره، قهوهای و در شرایط شدیدتر به رنگهای بسیار تیره تغییر میکند.
نکته مهم این است که تغییر رنگ همیشه به معنای تخریب حرارتی PVC نیست. گاهی مواد اولیه، افزودنیها، آلودگیهای فرایندی یا توزیع نامناسب رنگدانه نیز عامل اصلی هستند. بنابراین، تشخیص درست علت باید پیش از هرگونه تغییر در فرمولاسیون یا شرایط تولید انجام شود.
مهمترین علتهای تغییر رنگ محصولات PVC در حین تولید
۱. تخریب حرارتی PVC در اثر دمای بیش از حد
یکی از مهمترین دلایل زردشدن یا قهوهایشدن محصولات PVC، قرارگرفتن مواد در معرض دمای بالا یا شرایط حرارتی نامناسب است. اگر دمای واقعی مواد در سیلندر، دای، قالب یا سایر بخشهای دستگاه بیش از محدوده مناسب فرمولاسیون باشد، سرعت واکنشهای تخریبی افزایش پیدا میکند.
در چنین شرایطی، حتی اگر دمای تنظیمشده روی پنل دستگاه مناسب به نظر برسد، امکان دارد دمای واقعی مذاب به دلیل اصطکاک، برش مکانیکی یا توزیع نامناسب حرارت بیشتر باشد.
نشانههای احتمالی تخریب حرارتی عبارتاند از:
- افزایش تدریجی زردی محصول در طول تولید
- ایجاد لکههای قهوهای یا سیاه
- بوی غیرعادی ناشی از تخریب مواد
- افزایش ضایعات در زمان توقف و راهاندازی مجدد
- مشاهده آثار سوختگی در اطراف دای یا نقاط تجمع مواد
راهکار جلوگیری از تخریب حرارتی
برای کاهش این مشکل، ابتدا دمای واقعی فرایند را در تمام نواحی دستگاه بررسی کنید. سپس تنظیمات دما را متناسب با نوع گرید PVC، روش تولید، طراحی دستگاه و توصیه تأمینکننده مواد اولیه اصلاح کنید.
کاهش دما باید بهصورت کنترلشده انجام شود؛ زیرا دمای بیش از حد پایین نیز میتواند باعث اختلاط ناقص، افزایش فشار، بالا رفتن گشتاور و ایجاد مشکلات دیگر شود. هدف، رسیدن به پنجره فرایندی مناسب است، نه صرفاً پایینآوردن دما.
جهت کسب اطلاعات بیشتر درباره افزودنی های مورد استفاده در تولید لوله های PVC با اصلاح کننده های پلیمری کلیک کنید
۲. انتخاب نامناسب پایدارکننده حرارتی
پایدارکنندههای حرارتی نقش مهمی در حفظ ساختار PVC طی فرایندهای تولید دارند. این افزودنیها با سازوکارهای شیمیایی مختلف، سرعت تخریب پلیمر را کاهش میدهند و به حفظ رنگ و خواص محصول کمک میکنند.
اگر نوع پایدارکننده با کاربرد نهایی محصول سازگار نباشد، مقدار آن کافی نباشد یا عملکرد مناسبی در شرایط فرایند نداشته باشد، PVC ممکن است در زمان اکستروژن، تزریق یا کلندرینگ تغییر رنگ دهد.
برای مثال، یک فرمولاسیون مورد استفاده در تولید لوله ممکن است برای تولید پروفیل ظریف یا محصولی با زمان ماند متفاوت مناسب نباشد. تفاوت در دمای فرایند، ضخامت محصول، سرعت تولید و حساسیت رنگ نیز بر انتخاب سیستم پایدارکننده اثر میگذارد.
چگونه پایدارکننده مناسب انتخاب کنیم؟
در انتخاب پایدارکننده حرارتی باید چند عامل بهصورت همزمان بررسی شوند:
- نوع PVC و گرید رزین مصرفی
- دمای واقعی فرایند و مدتزمان حضور مواد در دستگاه
- نوع محصول و شرایط کاربرد نهایی
- رنگ مورد انتظار و میزان حساسیت ظاهری محصول
- سازگاری پایدارکننده با روانکنندهها، پرکنندهها و سایر افزودنیها
- الزامات استانداردی و مقررات مرتبط با کاربرد محصول
انتخاب پایدارکننده صرفاً بر اساس قیمت یا مقدار مصرف توصیه نمیشود. بهترین گزینه، افزودنیای است که در فرمولاسیون واقعی و شرایط تولید کارخانه، عملکرد پایدار و قابل تکراری ارائه دهد.
۳. زمان ماند بیش از حد مواد در دستگاه
زمان ماند به مدتزمانی گفته میشود که مواد داخل سیلندر، مسیر مذاب، دای یا قالب باقی میمانند. هرچه مواد PVC برای مدت طولانیتری در شرایط حرارتی نامناسب قرار بگیرند، احتمال شروع یا تشدید واکنشهای تخریبی افزایش مییابد.
این مشکل معمولاً هنگام توقف خط تولید، کاهش سرعت خروجی، تغییر محصول، راهاندازی مجدد یا وجود نقاط مرده در مسیر جریان مواد بیشتر دیده میشود.
گاهی محصول در سرعت تولید عادی کیفیت مناسبی دارد، اما پس از یک توقف کوتاه، اولین قطعات تولیدشده زرد یا تیره هستند. این وضعیت میتواند نشاندهنده باقیماندن مواد در بخشهای گرم دستگاه باشد.
روشهای کاهش زمان ماند
برای جلوگیری از این مشکل، برنامه مشخصی برای توقف و راهاندازی دستگاه تدوین کنید. هنگام توقفهای طولانی، مواد حساس نباید بدون رعایت دستورالعمل سازنده تجهیزات و الزامات ایمنی در بخشهای گرم باقی بمانند.
همچنین بررسی طراحی دای، مسیر جریان مذاب و نقاطی که احتمال تجمع مواد در آنها وجود دارد، اهمیت زیادی دارد. پاکسازی دورهای تجهیزات و اجرای دستورالعمل مناسب برای تعویض مواد نیز میتواند احتمال تشکیل رسوبات سوخته را کاهش دهد.
۴. عملکرد نامناسب روانکنندهها در فرمولاسیون PVC
روانکنندهها در فرایند تولید PVC وظایف مهمی بر عهده دارند. این افزودنیها بر اصطکاک داخلی مواد، اصطکاک بین مواد و سطوح فلزی تجهیزات، رفتار مذاب و کیفیت سطح محصول اثر میگذارند.
در یک فرمولاسیون متعادل، روانکنندهها به جریان مناسب مواد و کاهش مشکلات فرایندی کمک میکنند. اما مصرف بیش از حد، انتخاب نوع نامناسب یا عدم تعادل میان روانکنندههای داخلی و خارجی میتواند مشکلاتی مانند اختلاط ضعیف، تغییر براقیت، رسوب روی تجهیزات، افت کیفیت سطح و ناپایداری فرایند ایجاد کند.
باید توجه داشت که روانکننده نامناسب لزوماً علت مستقیم هر نوع زردشدن نیست؛ بلکه ممکن است از طریق تغییر رفتار جریان، افزایش زمان ماند، ایجاد رسوب یا برهمزدن تعادل فرمولاسیون در بروز مشکل نقش داشته باشد.
نقش روانکننده داخلی و خارجی
روانکنندههای داخلی معمولاً با کاهش اصطکاک میان زنجیرههای پلیمری، بر جریان و رفتار مذاب اثر میگذارند. روانکنندههای خارجی نیز با تأثیر بر اصطکاک میان مواد و سطوح فلزی، به کنترل رفتار فرایندی کمک میکنند.
نسبت مناسب این دو گروه به نوع محصول، فرمولاسیون، دستگاه و شرایط تولید بستگی دارد. به همین دلیل، تغییر مقدار روانکننده باید با بررسی همزمان فشار، گشتاور، کیفیت سطح و ثبات رنگ انجام شود.
۵. وجود آلودگی در مواد اولیه یا تجهیزات تولید
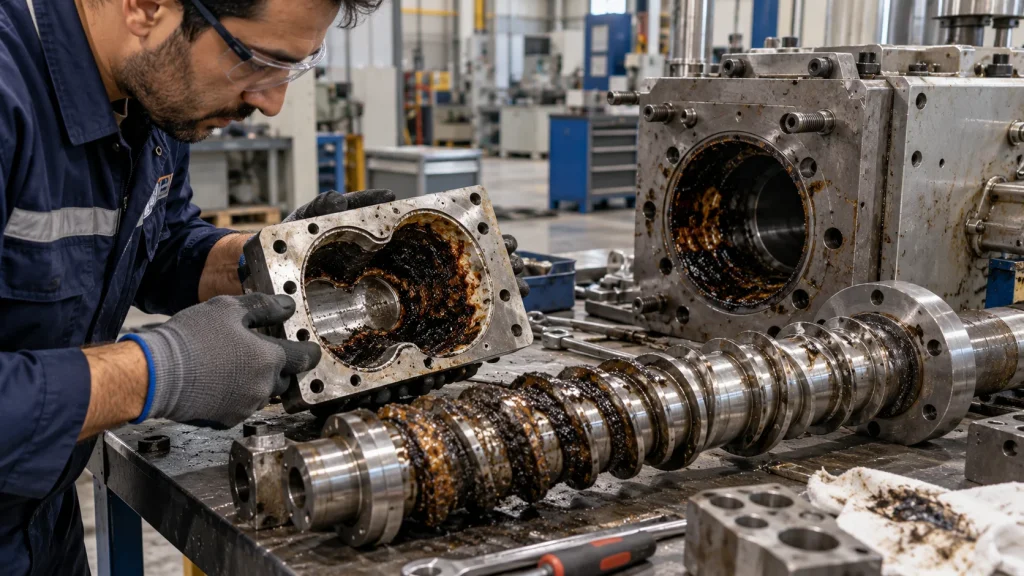
گاهی تغییر رنگ محصولات PVC ارتباط مستقیمی با دمای تولید یا مقدار پایدارکننده ندارد. آلودگی ناشی از مواد باقیمانده از تولید قبلی، ذرات سوخته، گردوغبار، مواد خارجی یا رسوبات داخل دستگاه نیز میتواند لکههای تیره و تغییرات موضعی رنگ ایجاد کند.
این مشکل بهویژه در خطوطی که محصولات با رنگها و فرمولاسیونهای متفاوت تولید میشوند، اهمیت دارد. اگر دستگاه بهدرستی تمیز نشود، ذرات باقیمانده ممکن است وارد محصول جدید شوند و باعث ایجاد نقاط سیاه، رگههای رنگی یا لکههای نامنظم شوند.
اقدامات پیشگیرانه
پیش از شروع تولید، وضعیت سیلندر، ماردون، دای، قالب، قیف تغذیه و مسیر انتقال مواد را بررسی کنید. همچنین مواد اولیه را در شرایط مناسب نگهداری کنید و از ورود رطوبت، گردوغبار یا مواد خارجی به سیستم جلوگیری کنید.
اگر تغییر رنگ بهصورت نقاط سیاه پراکنده ظاهر میشود، بررسی آلودگی و رسوبات سوخته باید یکی از مراحل اولیه عیبیابی باشد؛ بهخصوص اگر مشکل پس از تعویض گرید یا تغییر رنگ محصول آغاز شده باشد.
۶. کیفیت نامناسب مواد اولیه و نوسان میان بچهای تولید
کیفیت رزین PVC و افزودنیهای مصرفی میتواند بر رنگ نهایی محصول اثر بگذارد. تفاوت میان بچهای مواد اولیه، تغییر ویژگیهای رزین، آلودگی مواد یا ناسازگاری میان اجزای فرمولاسیون ممکن است باعث شود یک دستور ساخت ثابت، در دو نوبت تولید عملکرد متفاوتی داشته باشد.
برای مثال، اگر محصول در یک بچ تولید رنگ مناسبی داشته باشد اما در بچ بعدی زردتر شود، لازم است علاوه بر دستگاه، مشخصات مواد اولیه و افزودنیهای مصرفی نیز بررسی شوند.
چگونه کیفیت مواد اولیه را کنترل کنیم؟
برای هر محموله مواد اولیه، شماره بچ، نام تأمینکننده، مشخصات فنی و نتایج آزمونهای ورودی را ثبت کنید. همچنین تغییرات فرمولاسیون و شرایط تولید را مستند کنید تا بتوان تفاوت عملکرد میان بچها را بهدرستی شناسایی کرد.
در صورت تکرار مشکل، بررسی نمونه نگهداریشده از بچ قبلی و مقایسه آن با مواد جدید میتواند اطلاعات مفیدی در اختیار واحد کنترل کیفیت قرار دهد.
۷. اکسیداسیون و اثر شرایط فرایندی
اکسیداسیون میتواند بر رنگ و خواص بسیاری از پلیمرها اثر بگذارد. در PVC نیز شرایط فرایندی نامناسب، دمای بالا و حضور عوامل اکسیدکننده میتوانند در تشدید برخی واکنشهای تخریبی نقش داشته باشند.
البته اکسیداسیون تنها سازوکار تغییر رنگ PVC نیست و در بسیاری از موارد، دهیدروکلرزاسیون و تخریب حرارتی اهمیت بیشتری دارند. بنابراین، نباید بدون بررسی شواهد، تمام مشکلات تغییر رنگ را به اکسیداسیون نسبت داد.
در مواردی که فرمولاسیون و کاربرد محصول اجازه میدهد، استفاده از آنتیاکسیدانت مناسب میتواند بخشی از راهکار کنترل واکنشهای اکسیداتیو باشد. بااینحال، آنتیاکسیدانت جایگزین پایدارکننده حرارتی مناسب PVC نیست و انتخاب آن باید بر اساس سازگاری شیمیایی و نتایج آزمون انجام شود.
۸. اختلاط نامناسب و توزیع غیریکنواخت افزودنیها
در فرمولاسیونهای PVC، تنها انتخاب صحیح افزودنیها اهمیت ندارد؛ نحوه توزیع آنها در ترکیب نیز بسیار مهم است. اگر پایدارکننده، روانکننده، رنگدانه یا سایر اجزای فرمولاسیون بهصورت یکنواخت توزیع نشوند، بخشهایی از مواد ممکن است حفاظت کمتری در برابر شرایط فرایندی داشته باشند.
نتیجه این وضعیت میتواند به شکل اختلاف رنگ میان بخشهای مختلف محصول، رگههای رنگی، سطح غیریکنواخت یا نوسان خواص فیزیکی ظاهر شود.
راهکار بهبود کیفیت اختلاط
ترتیب افزودن مواد، زمان اختلاط، سرعت میکسر، دمای تخلیه، شرایط انتقال و نحوه نگهداری ترکیب آماده باید متناسب با فرمولاسیون تعیین شوند. افزایش بیرویه زمان یا سرعت اختلاط نیز همیشه راهحل مناسبی نیست؛ زیرا ممکن است باعث افزایش دما یا تغییر رفتار مواد شود.
کنترل یکنواختی مخلوط و مقایسه نمونههای برداشتشده از نقاط مختلف، در صورت امکان، به تشخیص مشکلات اختلاط کمک میکند.
چگونه علت تغییر رنگ PVC را بهدرستی تشخیص دهیم؟
برای رفع مؤثر مشکل، بهتر است تغییر رنگ بر اساس شکل ظاهری، زمان بروز و شرایط وقوع آن دستهبندی شود. بررسی نظاممند به جلوگیری از تغییرات غیرضروری در فرمولاسیون کمک میکند.
بررسی رنگ بر اساس نوع عیب
| نوع تغییر رنگ | علتهای احتمالی | اقدام اولیه |
|---|---|---|
| زردشدن تدریجی کل محصول | تخریب حرارتی، عملکرد ناکافی پایدارکننده، زمان ماند زیاد | بررسی پروفیل دما، زمان ماند و سیستم پایدارکننده |
| ایجاد نقاط سیاه | رسوبات سوخته، آلودگی، تجمع مواد در نقاط مرده | بازرسی تجهیزات و بررسی پاکیزگی مسیر مواد |
| رگههای رنگی | اختلاط نامناسب، توزیع غیریکنواخت رنگدانه یا افزودنی | بررسی اختلاط و تغذیه مواد |
| زردشدن اولین قطعات پس از توقف | ماندگاری مواد در نواحی گرم | بررسی دستورالعمل توقف و راهاندازی |
| تغییر رنگ پس از تعویض مواد اولیه | تفاوت میان بچها، تغییر کیفیت یا ناسازگاری مواد | مقایسه مشخصات مواد اولیه و سوابق تولید |
| کدرشدن یا تغییر براقیت سطح | تغییر رفتار جریان، روانکنندگی یا کیفیت سطح قالب | بررسی تعادل روانکنندهها و وضعیت تجهیزات |
این جدول یک راهنمای اولیه برای عیبیابی است، نه تشخیص قطعی. یک نشانه ممکن است چند علت داشته باشد؛ بنابراین، نتیجهگیری باید بر اساس آزمون و شواهد خط تولید انجام شود.
استفاده از شاخصهای کنترل کیفیت
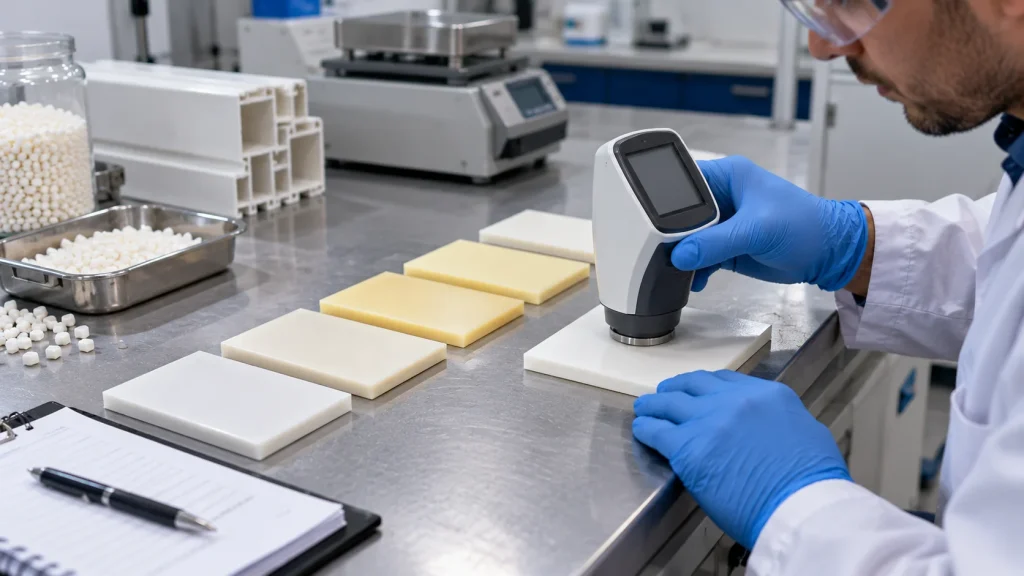
در واحدهای صنعتی، ارزیابی چشمی بهتنهایی برای کنترل دقیق تغییر رنگ کافی نیست. استفاده از ابزارهایی مانند دستگاه اندازهگیری رنگ، در صورت دسترسی، امکان مقایسه نمونهها و پایش تغییرات را فراهم میکند.
یکی از روشهای رایج، ثبت مقادیر رنگ در فضای رنگی CIELAB است. در این روش، پارامتر L* روشنایی، a* محور سبز تا قرمز و b* محور آبی تا زرد را نشان میدهد. افزایش b* معمولاً میتواند نشانه افزایش زردی باشد؛ بااینحال، شرایط آمادهسازی نمونه و روش اندازهگیری باید ثابت باشند تا نتایج قابل مقایسه بمانند.
ثبت نتایج رنگ در کنار دما، سرعت تولید، فشار، گشتاور، شماره بچ مواد اولیه و مقدار افزودنیها کمک میکند ارتباط میان شرایط فرایندی و کیفیت محصول مشخص شود.
راهکارهای مؤثر برای جلوگیری از تغییر رنگ محصولات PVC
۱. تنظیم دقیق شرایط حرارتی
دمای هر ناحیه دستگاه باید متناسب با گرید PVC و فرمولاسیون تنظیم شود. علاوه بر دمای تنظیمی، دمای واقعی مذاب و نشانههای افزایش حرارت ناشی از اصطکاک نیز باید در نظر گرفته شوند.
۲. استفاده از پایدارکننده حرارتی متناسب با کاربرد
پایدارکننده باید بر اساس نوع محصول، شرایط فرایند، رنگ مورد انتظار و الزامات مصرف نهایی انتخاب شود. ارزیابی عملکرد آن در فرمولاسیون واقعی، از انتخاب صرفاً بر مبنای قیمت یا توصیه عمومی مؤثرتر است.
۳. ایجاد تعادل در سیستم روانکننده
نوع و مقدار روانکننده داخلی و خارجی باید بهگونهای تنظیم شوند که جریان مناسب مواد، کیفیت سطح و ثبات فرایند حفظ شود. تغییرات باید بهصورت مرحلهای و همراه با ثبت نتایج انجام شوند.
۴. کاهش زمان ماند و جلوگیری از تجمع مواد
برنامهریزی مناسب توقفها، پاکسازی دورهای دستگاه و بررسی نقاط مرده در مسیر جریان مواد، به کاهش تشکیل رسوبات و مواد تخریبشده کمک میکند.
۵. کنترل مواد اولیه و افزودنیها
استفاده از مواد اولیه دارای مشخصات فنی قابلاعتماد و اجرای کنترل کیفیت ورودی، احتمال نوسان رنگ را کاهش میدهد. همچنین باید از جایگزینی افزودنیها بدون ارزیابی سازگاری و عملکرد آنها خودداری شود.
۶. اجرای آزمونهای کنترل کیفیت پیش از تولید انبوه
پیش از اعمال تغییرات گسترده در فرمولاسیون، بهتر است نمونههای آزمایشی تولید شوند. در این آزمونها، رنگ، کیفیت سطح، خواص مکانیکی، رفتار فرایندی و سایر ویژگیهای مرتبط بررسی میشوند.
۷. ثبت اطلاعات و استانداردسازی فرایند
ثبت فرمولاسیون، شماره بچ مواد اولیه، دمای نواحی مختلف، سرعت دستگاه، زمان ماند و نتایج آزمون رنگ، امکان شناسایی سریعتر علت عیب را فراهم میکند. داشتن دستورالعمل استاندارد برای شروع تولید، توقف و تعویض مواد نیز از تکرار بسیاری از مشکلات جلوگیری میکند.
اشتباهات رایج هنگام رفع مشکل تغییر رنگ PVC
گاهی اقداماتی که با هدف بهبود رنگ انجام میشوند، مشکل را تشدید میکنند. شناخت این اشتباهات برای حفظ کیفیت و کاهش ضایعات اهمیت دارد.
افزایش خودسرانه مقدار پایدارکننده: مصرف بیشتر همیشه به معنای عملکرد بهتر نیست. افزایش بیش از حد افزودنی ممکن است هزینه فرمولاسیون را بالا ببرد یا بر سایر ویژگیهای محصول اثر بگذارد.
کاهش شدید دمای دستگاه: دمای بسیار پایین میتواند باعث اختلاط و شکلدهی نامناسب شود و حتی از طریق افزایش فشار و برش مکانیکی، مشکلات جدیدی ایجاد کند.
تغییر همزمان چند افزودنی: اگر چند جزء فرمولاسیون بهطور همزمان تغییر کنند، تشخیص اینکه کدام تغییر باعث بهبود یا افت کیفیت شده است دشوار خواهد بود.
نادیدهگرفتن وضعیت تجهیزات: تغییر رنگ ناشی از رسوبات یا نقاط مرده دستگاه با اصلاح فرمولاسیون بهتنهایی برطرف نمیشود.
استفاده از آنتیاکسیدانت بهعنوان راهحل عمومی: آنتیاکسیدانت میتواند در کنترل واکنشهای اکسیداتیو نقش داشته باشد، اما جایگزین بررسی تخریب حرارتی، کیفیت پایدارکننده و شرایط فرایند نیست.
بهترین رویکرد این است که هر بار یک عامل مشخص، با حفظ سایر شرایط تا حد امکان، بررسی شود و نتایج پیش و پس از اصلاح ثبت شوند.
نقش انتخاب افزودنی مناسب در بهبود کیفیت محصولات PVC
فرمولاسیون PVC مجموعهای از اجزای بههمپیوسته است و عملکرد نهایی آن به تعامل میان رزین، پایدارکننده، روانکننده، رنگدانه، پرکننده و سایر افزودنیها بستگی دارد. به همین دلیل، انتخاب هر افزودنی باید با درنظرگرفتن کل سیستم انجام شود.
برای مثال، انتخاب پایدارکننده حرارتی مناسب میتواند به حفظ رنگ در طول فرایند کمک کند، درحالیکه تنظیم صحیح روانکنندهها ممکن است رفتار جریان مواد و کیفیت سطح را بهبود دهد. در مقابل، ترکیب نامناسب افزودنیها یا مصرف غیراصولی آنها میتواند موجب ناپایداری فرایند، افزایش ضایعات و بالا رفتن هزینه تولید شود.
از دیدگاه اقتصادی نیز باید هزینه افزودنی را در کنار میزان مصرف، کیفیت محصول، نرخ ضایعات، توقف خط تولید و بهرهوری تجهیزات ارزیابی کرد. گاهی انتخاب یک افزودنی متناسب با نیاز واقعی خط تولید، با کاهش ضایعات و تکرارپذیری بهتر فرایند، هزینه کلی تولید را کاهش میدهد.
البته هیچ افزودنیای بهتنهایی نمیتواند تمام مشکلات تغییر رنگ را برطرف کند. نتیجه مطلوب زمانی حاصل میشود که کیفیت مواد اولیه، فرمولاسیون، شرایط دستگاه و کنترل کیفیت در کنار یکدیگر مدیریت شوند.
آترین پلیمر؛ همراه صنایع در انتخاب افزودنیهای پلیمری
برای تولیدکنندگان PVC، رفع تغییر رنگ تنها یک مسئله ظاهری نیست؛ این موضوع میتواند با افزایش ضایعات، کاهش سرعت تولید، مصرف بیشتر مواد و نارضایتی مشتریان همراه شود. به همین دلیل، انتخاب مواد اولیه و افزودنیهای مناسب باید بخشی از برنامه کنترل کیفیت و بهینهسازی تولید باشد.
آترین پلیمر با تمرکز بر حوزه محصولات و افزودنیهای پلیمری و شیمیایی، میتواند نقطه شروع مناسبی برای تولیدکنندگانی باشد که به دنبال بررسی گزینههای موجود برای بهبود فرمولاسیون و کیفیت محصولات خود هستند. برای انتخاب محصول مناسب، لازم است نوع کاربرد، شرایط تولید، مشخصات مواد اولیه و مشکل مشاهدهشده در خط تولید بهصورت دقیق بررسی شوند.
مقاله پیشنهادی : کمک فرایند در صنعت PVC
چرا انتخاب تأمینکننده مناسب اهمیت دارد؟
در بازار مواد اولیه صنعتی، صرف دسترسی به یک محصول کافی نیست. تولیدکنندگان به اطلاعات فنی شفاف، مشخصات قابل بررسی و امکان مقایسه گزینههای مختلف نیاز دارند. انتخاب تأمینکنندهای که اطلاعات محصول را بهصورت روشن ارائه کند، فرایند ارزیابی و تصمیمگیری را آسانتر میکند.
هنگام بررسی افزودنیهای مناسب برای PVC، پیشنهاد میشود موارد زیر را در نظر بگیرید:
- تطابق مشخصات محصول با نوع کاربرد و شرایط فرایند
- بررسی اطلاعات فنی و توصیههای مصرف ارائهشده از سوی تأمینکننده
- ارزیابی سازگاری افزودنی با سایر اجزای فرمولاسیون
- امکان انجام آزمون در مقیاس آزمایشگاهی یا تولید آزمایشی
- مقایسه کیفیت محصول و هزینه نهایی تولید، نه فقط قیمت خرید افزودنی
چگونه برای انتخاب افزودنی مناسب اقدام کنیم؟
اگر در خط تولید خود با زردشدن، ایجاد لکههای تیره یا نوسان رنگ محصولات PVC مواجه هستید، پیش از تغییر فرمولاسیون، اطلاعات مربوط به شرایط تولید و مشخصات مواد مصرفی را جمعآوری کنید. سپس با مشخصکردن نوع محصول، فرایند تولید و نشانههای مشاهدهشده، گزینههای مناسب را بررسی کنید.
برای آشنایی با محصولات و دستهبندیهای موجود، به صفحه اصلی آترین پلیمر مراجعه کنید. در این وبسایت میتوانید اطلاعات محصولات مرتبط با حوزه پلیمر و افزودنیهای صنعتی را بررسی کرده و برای انتخاب گزینه متناسب با نیاز تولید خود، از مسیرهای ارتباطی شرکت استفاده کنید.
هدف از این فرایند، انتخاب محصولی است که با شرایط واقعی خط تولید شما سازگار باشد و در کنار تنظیم صحیح فرایند، به حفظ کیفیت و کاهش مشکلات تولید کمک کند.
نتیجهگیری
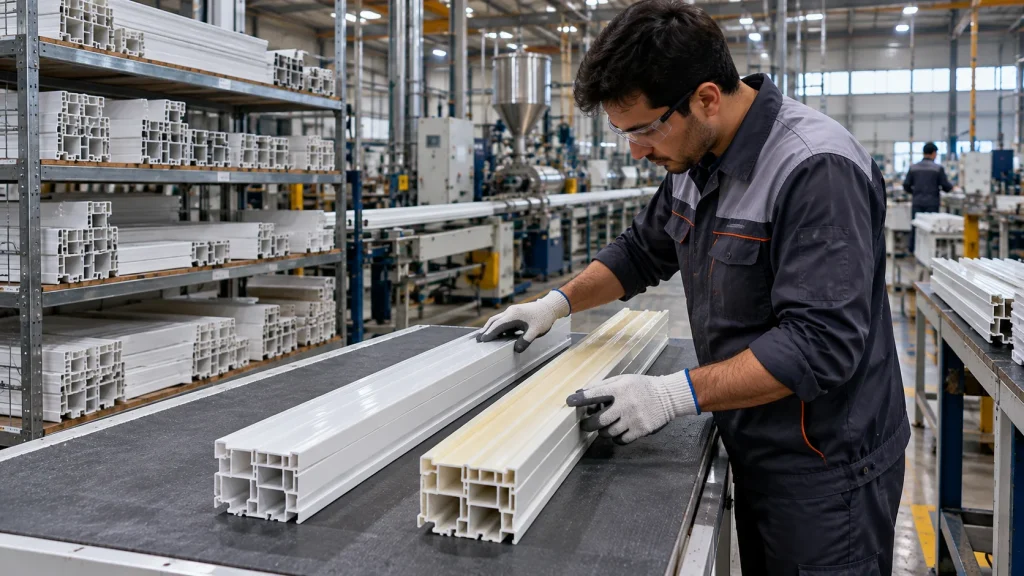
تغییر رنگ محصولات PVC در حین تولید میتواند ناشی از عوامل مختلفی مانند تخریب حرارتی، عملکرد نامناسب پایدارکنندهها، زمان ماند زیاد، عدم تعادل روانکنندهها، آلودگی تجهیزات، نوسان کیفیت مواد اولیه یا اختلاط غیریکنواخت افزودنیها باشد. به همین دلیل، هیچ راهکار واحدی برای تمام موارد وجود ندارد و تشخیص علت اصلی، نخستین گام برای رفع پایدار مشکل است.
برای پیشگیری از این عیب، باید شرایط حرارتی و مکانیکی دستگاه کنترل شوند، پایدارکننده و روانکننده متناسب با فرمولاسیون انتخاب شوند، کیفیت مواد اولیه مورد ارزیابی قرار گیرد و نتایج تولید بهصورت مستمر ثبت شوند. همچنین، استفاده از آزمونهای کنترل رنگ و تولید آزمایشی پیش از اعمال تغییرات گسترده، ریسک تصمیمگیریهای نادرست را کاهش میدهد.
در نهایت، بهترین راهکار برای جلوگیری از تغییر رنگ PVC، ترکیب فرمولاسیون اصولی، افزودنیهای سازگار، شرایط فرایندی کنترلشده و کنترل کیفیت مستمر است. تولیدکنندگان میتوانند با بررسی دقیق نیازهای خط تولید و انتخاب آگاهانه مواد اولیه، کیفیت محصول نهایی را بهبود دهند، ضایعات را کاهش دهند و ثبات تولید را افزایش دهند. برای بررسی محصولات و افزودنیهای مرتبط با صنایع پلیمری نیز میتوانید از وبسایت آترین پلیمر به نشانی atrinpolymer.com بازدید کنید.