کمک فرایند مایع یا Liquid Polymer Processing Aid یکی از افزودنیهایی است که برای بهبود فرآیندپذیری پلیمرها و افزایش پایداری عملیات تولید، بهویژه در فرآیندهای اکستروژن، مورد استفاده قرار میگیرد. این مواد با کاهش اصطکاک و تنش در مرز بین مذاب پلیمر و سطوح فلزی تجهیزات، میتوانند به بهبود جریان مذاب، کاهش عیوب سطحی و پایدارتر شدن فرآیند کمک کنند.
در خطوط تولید فیلم، لوله، ورق، پروفیل، کابل و سایر محصولات اکسترودی، مشکلاتی مانند شکست مذاب (Melt Fracture)، خطوط سطحی، تجمع مواد روی قالب (Die Build-up)، افزایش فشار اکسترودر و ناپایداری جریان میتوانند باعث افزایش ضایعات و کاهش سرعت تولید شوند. استفاده صحیح از کمک فرایند میتواند یکی از راهکارهای کنترل این مشکلات باشد.
در این مقاله بررسی میکنیم که کمک فرایند مایع چیست، چگونه عمل میکند، چه کاربردهایی دارد، چه تفاوتی با کمک فرایند جامد یا مستربچ دارد و هنگام انتخاب و مصرف آن باید به چه عواملی توجه کرد.
مطالعه بیشتر درمورد خرید کمک فرایند پلیمری
کمک فرایند مایع چیست؟
کمک فرایند مایع نوعی افزودنی فرآیندی است که برای بهبود رفتار جریان مذاب پلیمر در حین تولید به فرمولاسیون اضافه میشود. برخلاف بسیاری از کمکفرایندهای جامد که به شکل پودر، گرانول یا مستربچ عرضه میشوند، این گروه از محصولات به شکل مایع، محلول یا سوسپانسیون فرموله میشوند.
نحوه عملکرد کمک فرایند به ساختار شیمیایی آن، پلیمر پایه، شرایط اکستروژن، نوع قالب، نرخ برش، دما و میزان مصرف بستگی دارد. در بسیاری از سیستمهای PPA، ماده افزودنی به مرور در ناحیه تماس مذاب و سطح فلزی قالب تجمع پیدا کرده و یک لایه با اصطکاک کمتر ایجاد میکند. این لایه میتواند لغزش دیواره را افزایش داده و تنش واردشده به مذاب را کاهش دهد.
به همین دلیل، کمک فرایند تنها یک ماده برای «روانتر کردن» پلیمر نیست؛ بلکه میتواند مستقیماً بر پایداری فرآیند، کیفیت سطح محصول و ظرفیت تولید اثر بگذارد.
کمک فرایند مایع چگونه عمل میکند؟
مکانیزم عملکرد کمک فرایند به نوع محصول وابسته است، اما در PPAهای مورد استفاده در اکستروژن، یکی از مکانیسمهای مهم تشکیل یک لایه اصلاحکننده روی سطوح فلزی مسیر جریان است.
هنگامی که پلیمر مذاب از داخل اکسترودر و قالب عبور میکند، بین مذاب و سطح فلزی قالب تنش و اصطکاک ایجاد میشود. در شرایطی که نرخ برش بالا باشد، این تنش میتواند باعث ایجاد ناپایداری در خروجی قالب و بروز عیوبی مانند Sharkskin یا Melt Fracture شود.
کمک فرایند میتواند با ایجاد شرایط مناسبتر در فصل مشترک پلیمر و فلز، اصطکاک و تنش دیواره را کاهش دهد. مطالعات انجامشده روی PPAهای فلوروپلیمری نیز نشان میدهند که تشکیل پوشش روی سطح قالب و ایجاد لغزش دیواره از عوامل مهم در کاهش شکست مذاب است.
به زبان ساده:
در سطح قالب
مذاب
سطحی
بهرهوری خط
البته عملکرد واقعی به فرمولاسیون و شرایط خط تولید بستگی دارد و نمیتوان یک میزان مصرف یا اثرگذاری یکسان را برای تمام پلیمرها و تجهیزات در نظر گرفت.
مهمترین مزایای کمک فرایند مایع
استفاده صحیح از کمک فرایند میتواند مزایای مختلفی برای خطوط تولید پلیمر ایجاد کند.
1. کاهش شکست مذاب
یکی از شناختهشدهترین کاربردهای PPAها، کاهش Melt Fracture است. این پدیده میتواند در اثر افزایش تنش برشی در خروجی قالب ایجاد شده و باعث زبر، موجدار یا نامنظم شدن سطح محصول شود. PPA با اصلاح شرایط جریان در ناحیه قالب میتواند به کاهش این مشکل کمک کند.
2. کاهش تجمع مواد روی قالب
تجمع مواد در اطراف لب قالب یا بخشهای مختلف مسیر خروجی، علاوه بر کاهش کیفیت محصول، نیاز به توقف خط و تمیزکاری دورهای را افزایش میدهد.
کمک فرایند مناسب میتواند تشکیل Die Build-up یا Die Drool را کاهش داده و پایداری فرآیند را افزایش دهد.
3. کاهش فشار فرآیند
کاهش اصطکاک در مسیر جریان میتواند به کاهش فشار موردنیاز برای عبور مذاب از قالب کمک کند. این موضوع در شرایط مشخص میتواند امکان افزایش نرخ تولید یا کارکرد پایدارتر تجهیزات را فراهم کند.
4. بهبود کیفیت ظاهری محصول
کاهش عیوبی مانند خطوط سطحی، شکست مذاب و ناپایداری جریان میتواند باعث بهبود ظاهر محصول اکسترودی شود.
این موضوع در محصولاتی مانند فیلمهای پلیمری اهمیت بیشتری دارد؛ زیرا کیفیت سطح، شفافیت، براقیت و یکنواختی ظاهری میتواند از شاخصهای مهم کنترل کیفیت باشد.
5. امکان افزایش بهرهوری خط تولید
در صورتی که محدودیت تولید ناشی از ناپایداری جریان یا شکست مذاب باشد، اصلاح شرایط فرآیند با کمک یک PPA مناسب میتواند امکان افزایش نرخ تولید را فراهم کند.
البته افزایش سرعت اکسترودر یا دبی تولید باید بر اساس تست عملی و ظرفیت واقعی تجهیزات انجام شود و صرفاً با افزودن کمک فرایند نمیتوان افزایش تولید مشخصی را تضمین کرد.
کاربردهای کمک فرایند مایع در صنعت پلیمر
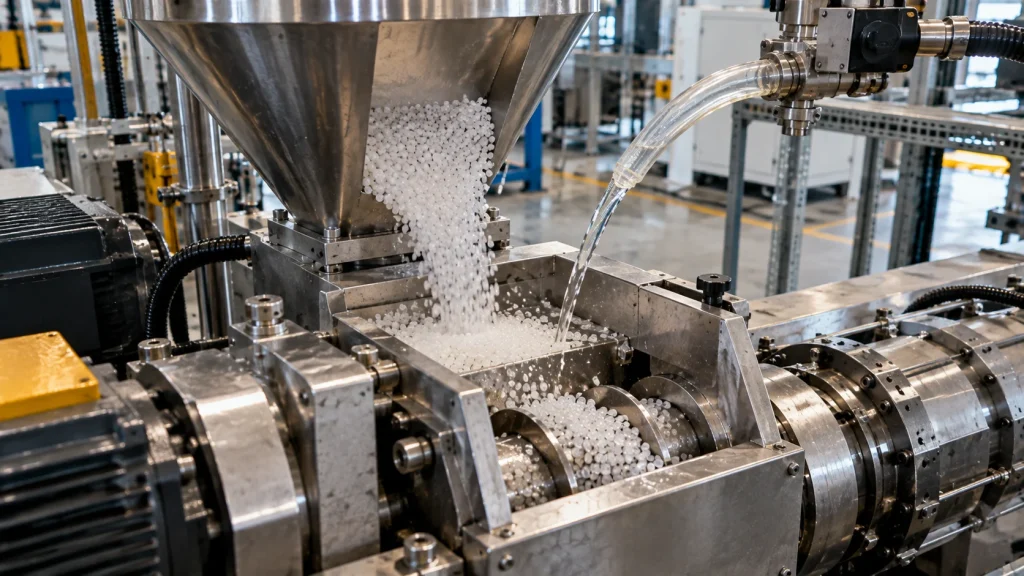
کمک فرایندها در طیف متنوعی از فرآیندهای تولید محصولات پلیمری استفاده میشوند. نوع محصول و ساختار شیمیایی کمک فرایند باید متناسب با پلیمر پایه و فرآیند انتخاب شود.
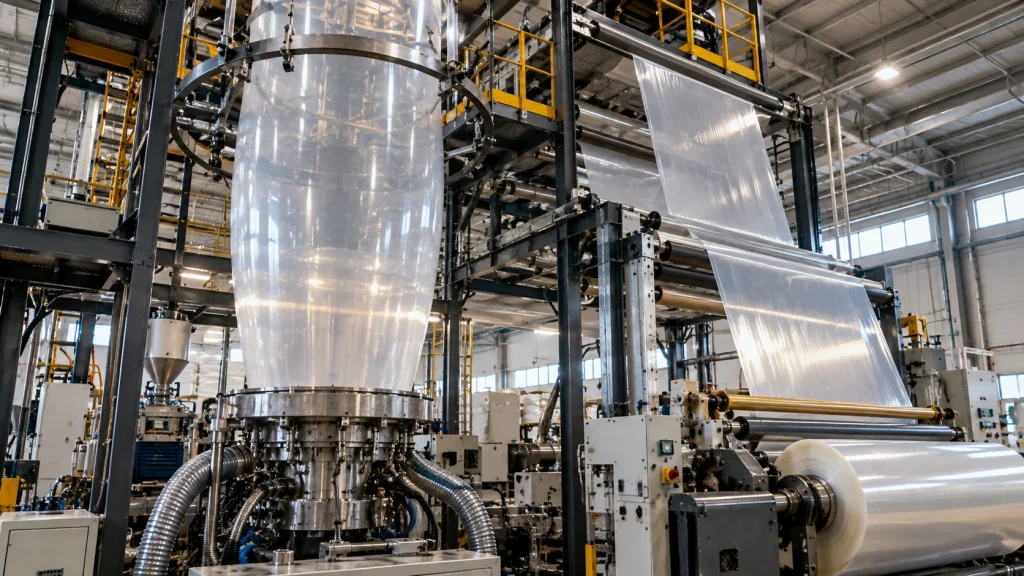
اکستروژن فیلم
در تولید فیلمهای دمشی و فیلمهای تخت، کیفیت سطح و پایداری خروجی قالب اهمیت زیادی دارد. کمک فرایند میتواند برای کنترل شکست مذاب، کاهش خطوط سطحی و بهبود پایداری فرآیند مورد استفاده قرار گیرد.
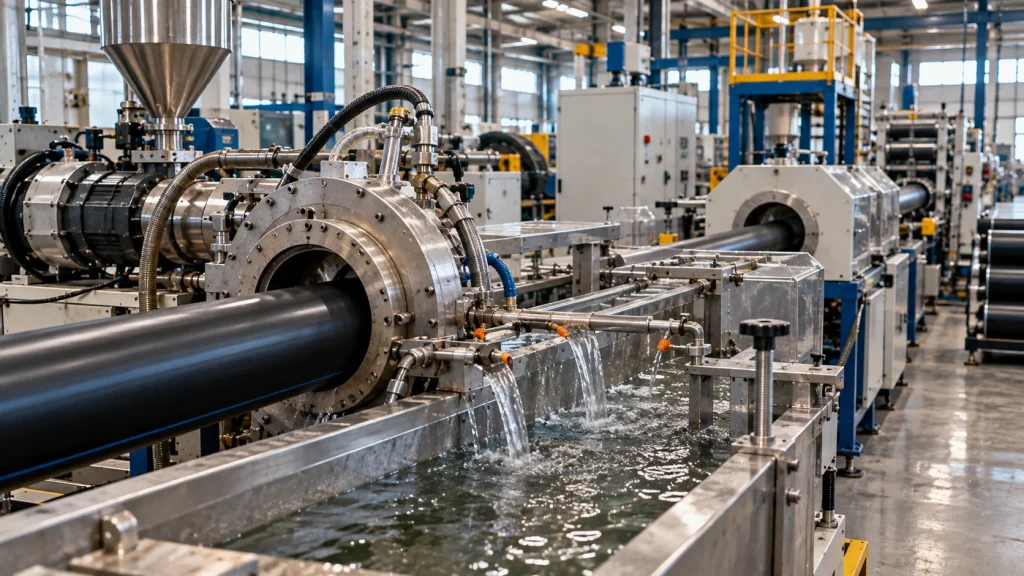
تولید لولههای پلیمری
در اکستروژن لولههای پلیاتیلنی و سایر پلیمرها، پایداری جریان مذاب و یکنواختی سطح از عوامل مهم کیفیت محصول هستند.
تولید ورق و پروفیل
در تولید ورق و پروفیل، عیوب سطحی و تجمع مواد در قالب میتواند کیفیت نهایی محصول را کاهش دهد. انتخاب صحیح کمک فرایند میتواند به کنترل این مشکلات کمک کند.
تولید سیم و کابل
در اکستروژن سیم و کابل نیز کنترل رفتار مذاب و کیفیت سطح اهمیت دارد و بسته به پلیمر و ساختار فرمولاسیون میتوان از کمکفرایندهای مناسب استفاده کرد.
اکستروژن بادی
در فرآیندهایی مانند Extrusion Blow Molding، پایداری مذاب و کنترل شرایط قالب اهمیت زیادی دارد. PPA مناسب میتواند در بهبود فرآیندپذیری برخی سیستمها مؤثر باشد.
فرآیندهای حاوی مواد بازیافتی
مواد بازیافتی معمولاً نسبت به مواد اولیه بکر تغییرات بیشتری در ترکیب، آلودگی، وزن مولکولی و رفتار رئولوژیکی دارند. به همین دلیل، کمکفرایند میتواند در برخی فرمولاسیونها برای بهبود پایداری جریان مورد بررسی قرار گیرد؛ با این حال، انتخاب آن باید بر اساس ویژگی واقعی خوراک و آزمون فرآیندی انجام شود.
کمک فرایند مایع برای چه پلیمرهایی استفاده میشود؟
کاربرد PPA به نوع افزودنی و فرمولاسیون آن بستگی دارد. برخی محصولات برای پلیالفینهایی مانند LDPE، LLDPE، HDPE و PP طراحی شدهاند و برخی فرمولاسیونهای تخصصی برای پلیمرها و فرآیندهای دیگر نیز وجود دارند.
بنابراین هنگام انتخاب کمک فرایند باید حداقل این موارد مشخص باشند:
- نوع پلیمر پایه
- گرید و شاخص جریان مذاب
- نوع فرآیند
- نوع اکسترودر
- نوع قالب
- دمای فرآیند
- نرخ تولید
- مشکل اصلی خط تولید
- نوع و میزان سایر افزودنیها
- مشخصات محصول نهایی
این اطلاعات به انتخاب گرید مناسب کمک میکنند.
تفاوت کمک فرایند مایع و مستربچ کمک فرایند
یکی از سوالات رایج تولیدکنندگان این است که استفاده از کمک فرایند مایع چه تفاوتی با استفاده از مستربچ دارد.
| ویژگی | کمک فرایند مایع | مستربچ کمک فرایند |
|---|---|---|
| حالت فیزیکی | مایع/محلول/سوسپانسیون، بسته به فرمولاسیون | معمولاً گرانول |
| روش افزودن | معمولاً با سیستم دوزینگ مناسب | همراه با مواد اولیه |
| کنترل دوز | امکان کنترل پیوسته با تجهیزات مناسب | وابسته به نرخ مصرف مستربچ |
| تغییر میزان مصرف | میتواند سریعتر تنظیم شود | نیازمند تنظیم نسبت مواد |
| یکنواختی | وابسته به سیستم تزریق و فرمولاسیون | وابسته به کیفیت مستربچ و اختلاط |
| نگهداری | وابسته به پایداری فرمول مایع | معمولاً سادهتر از مایعات |
| کاربرد | مناسب برخی خطوط و فرمولاسیونهای خاص | بسیار رایج در خطوط اکستروژن |
نکته مهم این است که مایع بودن بهتنهایی به معنای عملکرد بهتر نیست. انتخاب بین کمک فرایند مایع و مستربچ باید بر اساس تجهیزات، فرآیند تولید، نوع پلیمر، دوز موردنیاز و الزامات کیفی انجام شود.
آیا کمک فرایند مایع باعث کاهش مصرف انرژی میشود؟
در برخی شرایط، کاهش فشار و گشتاور موردنیاز فرآیند میتواند به بهبود بهرهوری انرژی کمک کند. برخی تولیدکنندگان PPA نیز کاهش فشار، گشتاور و دمای فرآیند را از مزایای احتمالی محصولات خود گزارش میکنند.
با این حال، نباید کاهش مصرف انرژی را یک نتیجه قطعی و یکسان برای تمام خطوط دانست. میزان صرفهجویی به عواملی مانند نوع اکسترودر، سرعت تولید، دمای فرآیند، طراحی قالب، پلیمر و مقدار مصرف افزودنی وابسته است.
بنابراین بهترین روش، مقایسه شرایط قبل و بعد از مصرف کمک فرایند در یک آزمون واقعی تولید است.
دوز مصرف کمک فرایند مایع چقدر است؟
برای کمک فرایند نمیتوان یک عدد ثابت و عمومی به عنوان دوز مصرف ارائه کرد.
میزان مناسب مصرف به عوامل مختلفی مانند:
- نوع PPA
- نوع پلیمر
- نرخ تولید
- طراحی قالب
- نرخ برش
- دمای اکستروژن
- نوع عیب فرآیندی
- میزان سایر افزودنیها
وابسته است.
برای برخی PPAهای تجاری، غلظتهایی در محدوده چند صد ppm مورد استفاده قرار میگیرند، اما این عدد نسخه عمومی برای تمام محصولات نیست. برای نمونه، منابع فنی دوزهایی مانند 100 تا 500 ppm یا محدودههای بالاتر را برای محصولات و کاربردهای مشخص گزارش کردهاند.
بنابراین دوز نهایی باید بر اساس دیتاشیت محصول و تست روی خط تولید تعیین شود.
عوامل مؤثر بر عملکرد کمک فرایند
عملکرد کمک فرایند تنها به خود ماده وابسته نیست. چند عامل میتوانند نتیجه نهایی را تغییر دهند.
نوع پلیمر
PPA مناسب برای یک گرید پلیاتیلن الزاماً بهترین گزینه برای PP یا یک پلیمر مهندسی نیست.
شرایط فرآیند
دمای سیلندر، سرعت مارپیچ، دبی، فشار و نرخ برش همگی بر عملکرد کمک فرایند اثر میگذارند.
طراحی قالب
هندسه قالب، طول ناحیه Land، سطح داخلی و شرایط جریان میتوانند بر میزان شکست مذاب و تشکیل پوشش PPA تأثیر داشته باشند.
سایر افزودنیها
رنگدانهها، فیلرها، روانکنندهها و سایر افزودنیهای موجود در فرمولاسیون میتوانند بر رفتار PPA اثر بگذارند.
نحوه اختلاط و دوزینگ
در کمک فرایندهای مایع، سیستم تزریق و دوزینگ باید امکان رساندن مقدار مشخص و پایدار ماده به خط را فراهم کند. دوز نامناسب میتواند باعث مصرف بیش از حد، افزایش هزینه یا عدم دستیابی به عملکرد مورد انتظار شود.
مشکلاتی که کمک فرایند میتواند به کنترل آنها کمک کند
اگر در خط تولید یکی از مشکلات زیر وجود دارد، بررسی استفاده از PPA میتواند منطقی باشد:
- شکست مذاب یا Sharkskin
- خطوط سطحی محصول
- Die Build-up
- Die Drool
- فشار بالای قالب
- ناپایداری جریان مذاب
- محدودیت سرعت تولید ناشی از عیوب سطحی
- افزایش ضایعات به دلیل کیفیت نامناسب سطح
- نیاز مکرر به تمیزکاری قالب
البته این مشکلات همیشه ناشی از کمبود کمک فرایند نیستند. دمای نامناسب، طراحی قالب، نرخ برش بالا، آلودگی مواد، تخریب پلیمر، رطوبت و تنظیمات نامناسب اکسترودر نیز میتوانند عامل ایجاد عیوب باشند.
به همین دلیل، پیش از افزایش مقدار افزودنی باید علت اصلی مشکل فرآیندی شناسایی شود.
هنگام خرید کمک فرایند مایع به چه نکاتی توجه کنیم؟
انتخاب محصول مناسب تنها بر اساس قیمت هر کیلوگرم انجام نمیشود. معیار مهمتر، هزینه واقعی مصرف در خط و اثر محصول بر کیفیت و بهرهوری تولید است.
پیش از خرید بهتر است این موارد را از تأمینکننده دریافت کنید:
- TDS یا دیتاشیت فنی محصول
- محدوده پیشنهادی مصرف
- پلیمرهای قابل استفاده
- دمای پیشنهادی فرآیند
- سازگاری با سایر افزودنیها
- شرایط نگهداری
- پایداری محصول
- روش پیشنهادی دوزینگ
- اطلاعات ایمنی محصول
- نمونه برای تست روی خط
همچنین بهتر است محصول پیش از خرید عمده، در شرایط واقعی تولید آزمایش شود.
چرا تست خط تولید اهمیت دارد؟
عملکرد یک کمک فرایند در آزمایشگاه لزوماً با عملکرد آن در خط صنعتی یکسان نیست.
برای ارزیابی محصول، میتوان شاخصهایی مانند موارد زیر را قبل و بعد از مصرف مقایسه کرد:
| شاخص | قبل از مصرف | بعد از مصرف |
|---|---|---|
| فشار قالب | ثبت شود | ثبت شود |
| سرعت خط | ثبت شود | ثبت شود |
| دمای فرآیند | ثبت شود | ثبت شود |
| میزان ضایعات | ثبت شود | ثبت شود |
| کیفیت سطح | ارزیابی شود | ارزیابی شود |
| میزان Die Build-up | ارزیابی شود | ارزیابی شود |
| زمان تمیزکاری قالب | ثبت شود | ثبت شود |
| مصرف انرژی | در صورت امکان اندازهگیری شود | مقایسه شود |
این روش به تولیدکننده کمک میکند به جای قضاوت صرفاً بر اساس ادعای فروشنده، عملکرد واقعی افزودنی را در فرآیند خود ارزیابی کند.
آیا کمک فرایندهای فلوروپلیمری هنوز مورد استفاده هستند؟
بله، PPAهای فلوروپلیمری همچنان در بسیاری از کاربردهای اکستروژن مورد استفاده قرار میگیرند و عملکرد آنها در کاهش Melt Fracture و بهبود فرآیندپذیری در منابع فنی و صنعتی بررسی شده است.
در عین حال، توجه صنعت به گزینههای Non-Fluoropolymer و Non-PFAS نیز افزایش یافته است. برخی تولیدکنندگان، محصولات غیر فلوروپلیمری را به عنوان جایگزین یا گزینه مکمل برای کاربردهای مشخص معرفی کردهاند.
مقاله پیشنهادی : کامپاند پلیمری
بنابراین انتخاب بین فناوریهای مختلف باید بر اساس الزامات فنی، مقررات کاربرد نهایی، سازگاری با فرمولاسیون و عملکرد واقعی در خط تولید انجام شود.
جمعبندی
کمک فرایند مایع یکی از ابزارهای قابل استفاده برای بهبود فرآیندپذیری پلیمر و کنترل مشکلات اکستروژن است. این مواد با توجه به نوع فرمولاسیون میتوانند با اصلاح شرایط تماس مذاب و سطوح فلزی، اصطکاک و تنش دیواره را کاهش داده و به کنترل مشکلاتی مانند شکست مذاب، خطوط سطحی و تجمع مواد در قالب کمک کنند.
با این حال، انتخاب کمک فرایند مناسب باید کاملاً متناسب با نوع پلیمر، فرآیند تولید، طراحی قالب، شرایط عملیاتی و مشکل موجود در خط انجام شود. همچنین دوز مصرف نباید صرفاً بر اساس یک عدد عمومی تعیین شود و بهتر است با استفاده از دیتاشیت محصول و تست عملی روی خط مشخص شود.
اگر به دنبال انتخاب کمک فرایند مایع برای خط تولید خود هستید، مشخص کردن نوع پلیمر، فرآیند، مشکل فعلی خط و شرایط تولید میتواند نقطه شروع مناسبی برای انتخاب محصول باشد.