
تصور کنید یک خط تولید اکستروژن پلاستیک با سرعت مناسب در حال کار است، مواد اولیه با دقت ترکیب شدهاند و ابعاد محصول نیز در محدوده استاندارد قرار دارد؛ اما پس از خروج محصول از قالب، سطح آن زبر، موجدار، مات یا دارای خطوط و خراشهای غیرعادی به نظر میرسد. چنین مشکلی شاید در نگاه اول یک ایراد ظاهری ساده باشد، اما در بسیاری از موارد میتواند نشانهای از اختلال در فرایند تولید، انتخاب نامناسب مواد اولیه یا تنظیم نادرست تجهیزات باشد.
کیفیت سطح در محصولات اکسترود شده، از جمله پروفیلهای PVC، لولههای پلاستیکی، ورقها، شیلنگها و سایر قطعات پلیمری، نقش مهمی در زیبایی ظاهری، کیفیت نهایی، قابلیت استفاده و رضایت مشتری دارد. در برخی کاربردها، ناهمواری سطح علاوه بر کاهش جذابیت محصول، ممکن است بر عملکرد آن نیز تأثیر بگذارد. برای مثال، زبری نامناسب در بعضی پروفیلها میتواند کیفیت اتصال یا پوششدهی را تحت تأثیر قرار دهد و در محصولات حساس، نشانهای از ناپایداری فرایند تولید باشد.
نکته مهم این است که سطح زبر و ناهموار همیشه به معنای بیکیفیت بودن مواد اولیه نیست. این عیب ممکن است از دمای نامناسب مذاب، طراحی یا وضعیت قالب، سرعت خط تولید، رطوبت مواد، اختلاط نامناسب افزودنیها یا حتی شرایط خنککاری ناشی شود. بنابراین، برای رفع اصولی مشکل باید ابتدا نوع عیب را شناسایی کرد و سپس علت احتمالی آن را با آزمونهای مرحلهای بررسی نمود.
در این مقاله، مهمترین دلایل ایجاد سطح زبر در محصولات اکسترود شده پلاستیکی را بررسی میکنیم، روشهای تشخیص علت را توضیح میدهیم و راهکارهایی عملی برای بهبود کیفیت سطح ارائه میکنیم. همچنین با نقش مواد اولیه، کامپاندهای پلیمری و افزودنیهای مناسب در دستیابی به سطحی یکنواخت آشنا میشویم.
سطح زبر در محصولات اکسترود شده چه نشانههایی دارد؟
پیش از شروع عیبیابی، باید مشخص شود که ناهمواری سطح دقیقاً چه شکلی دارد. عیبهای ظاهری اکستروژن ممکن است شبیه یکدیگر باشند، اما منشأ متفاوتی داشته باشند. تشخیص صحیح ظاهر عیب میتواند زمان بررسی و هزینه توقف خط تولید را کاهش دهد.
۱. زبری دانهدانه یا سطح شبیه پوست پرتقال
در این حالت، سطح محصول بهجای ظاهر صاف و یکنواخت، دارای بافتی ریز، دانهدانه یا موجهای بسیار کوچک است. این وضعیت ممکن است در اثر اختلاط نامناسب مواد، ناسازگاری اجزای فرمولاسیون، شرایط نامناسب جریان مذاب یا تنظیمات نامناسب دما ایجاد شود.
در برخی فرمولاسیونها، توزیع نامناسب پرکنندهها یا افزودنیها نیز میتواند به ایجاد بافت غیر یکنواخت منجر شود. برای تشخیص دقیق، باید ظاهر سطح در طول محصول بررسی و با تغییرات شرایط فرایند مقایسه شود.
۲. خطوط طولی، شیارها و خراشهای سطحی
خطوطی که در امتداد جهت اکستروژن دیده میشوند، ممکن است به دلیل وجود آلودگی، رسوب مواد یا آسیبدیدگی در مسیر خروج مذاب از قالب ایجاد شوند. همچنین تجمع مواد تخریبشده در برخی نقاط قالب میتواند خطوطی تکرارشونده روی سطح محصول به وجود آورد.
اگر خطوط از ابتدای تولید وجود داشته باشند و در موقعیت ثابتی از مقطع محصول دیده شوند، بررسی دهانه قالب و مسیر جریان اهمیت بیشتری پیدا میکند.
۳. زبری همراه با ترکهای ریز یا پارگی سطح
گاهی سطح محصول تنها زبر نیست، بلکه دارای ترکهای کوچک، پارگی یا بافتی شبیه سطح شکسته است. این وضعیت میتواند با تنش برشی بالا، سرعت زیاد خروج مذاب، دمای نامناسب یا ناپایداری جریان ارتباط داشته باشد.
در مواد مختلف، این پدیده ممکن است تحت عنوان زبری مذاب یا شکست مذاب شناخته شود. بااینحال، هر ترک یا پارگی سطحی الزاماً ناشی از شکست مذاب نیست و باید احتمال تخریب حرارتی، آلودگی و مشکلات فرمولاسیون نیز بررسی شود.
۴. سطح مات، کدر یا دارای براقیت نامتوازن
در بعضی محصولات، سطح بهجای آنکه زبری قابل مشاهده داشته باشد، بخشی از براقیت خود را از دست میدهد یا در نقاط مختلف ظاهر متفاوتی پیدا میکند. این مشکل میتواند به شرایط دمایی، پرداخت سطح قالب، نوع افزودنیها، خنککاری و نحوه تماس محصول با تجهیزات مربوط باشد.
در محصولات تزئینی و پروفیلهای ساختمانی، یکنواختی براقیت اهمیت زیادی دارد؛ زیرا اختلاف ظاهری میان بخشهای مختلف محصول حتی بدون وجود نقص ابعادی نیز قابل مشاهده است.
مهمترین دلایل زبری و ناهمواری سطح در اکستروژن پلاستیک
۱. تنظیم نامناسب دمای سیلندر و قالب
دما یکی از مهمترین پارامترهای فرایند اکستروژن است. اگر دمای مذاب پایینتر از محدوده مناسب باشد، مواد ممکن است بهطور کامل ذوب یا یکنواخت نشوند. در این شرایط، جریان مذاب میتواند ناپایدار شود و سطح محصول بافتی زبر یا خطوطی غیرعادی پیدا کند.
از سوی دیگر، افزایش بیشازحد دما نیز راهحل مناسبی نیست. دمای بالا، بهویژه در مواد حساس به حرارت مانند PVC، میتواند موجب تخریب حرارتی، تغییر رنگ، ایجاد نقاط سوخته و تشکیل رسوبات روی قالب شود.
چگونه مشکل دما را تشخیص دهیم؟
- دمای واقعی هر ناحیه سیلندر را با مقدار تنظیمشده مقایسه کنید.
- عملکرد حسگرها و سامانه کنترل دما را بررسی کنید.
- دمای نواحی مختلف قالب را در صورت امکان اندازهگیری کنید.
- تغییرات ظاهر محصول را پس از اصلاح کنترلشده دما ثبت کنید.
- در صورت مشاهده تغییر رنگ یا بوی غیرعادی، احتمال تخریب حرارتی را جدی بگیرید.
تغییر دما باید مرحلهای و مطابق محدوده توصیهشده برای مواد انجام شود. افزایش ناگهانی دما بدون شناخت علت عیب ممکن است مشکل را تشدید کند.
۲. کیفیت نامناسب مواد اولیه پلیمری
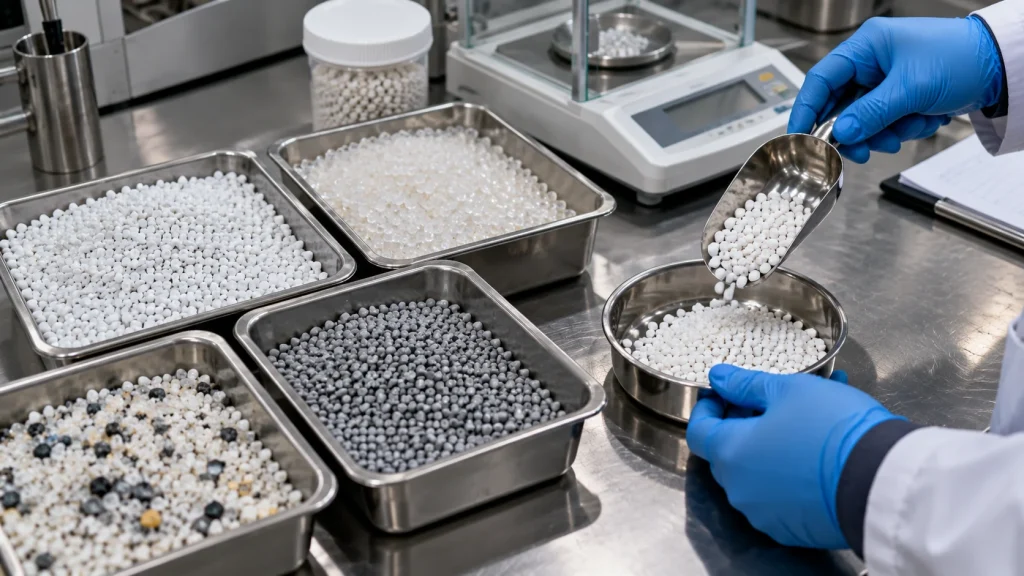
مواد اولیه، پایه اصلی کیفیت محصول نهایی هستند. تفاوت در کیفیت رزین، توزیع اندازه ذرات، میزان ناخالصی، مشخصات جریان مذاب و سازگاری مواد میتواند بر یکنواختی سطح اثر بگذارد.
برای مثال، وجود آلودگی یا ذرات ناسازگار در خوراک ورودی ممکن است باعث ایجاد نقاط برجسته، لکهها یا ناهمواریهای موضعی شود. همچنین اگر خواص مواد اولیه با طراحی فرایند و تجهیزات هماهنگ نباشد، جریان مذاب به شکل مطلوب انجام نمیشود.
البته ارزیابی کیفیت مواد نباید صرفاً بر اساس قیمت یا ظاهر گرانول انجام شود. لازم است مشخصات فنی مواد با نیاز محصول و شرایط خط تولید تطبیق داده شوند.
چه مواردی در مواد اولیه باید بررسی شوند؟
- یکنواختی و تمیزی مواد ورودی
- مشخصات فنی ارائهشده توسط تأمینکننده
- سازگاری مواد با نوع اکسترودر و محصول
- شرایط حملونقل و نگهداری
- احتمال اختلاط مواد متفاوت یا ورود آلودگی
- ثبات کیفیت محمولههای مختلف
در صورت تغییر ناگهانی کیفیت سطح، مقایسه محموله فعلی با محموله قبلی میتواند به شناسایی علت کمک کند.
۳. اختلاط نامناسب مواد و افزودنیها
در بسیاری از محصولات پلاستیکی، ماده پایه بهتنهایی برای رسیدن به خواص مورد انتظار کافی نیست. به همین دلیل، از افزودنیهایی مانند روانکنندهها، پایدارکنندههای حرارتی، اصلاحکنندههای ضربه، رنگدانهها و پرکنندهها استفاده میشود.
اگر این ترکیبات بهدرستی انتخاب یا توزیع نشوند، احتمال ایجاد سطح غیر یکنواخت افزایش پیدا میکند. توزیع نامناسب افزودنیها ممکن است موجب اختلاف براقیت، نقاط دانهدانه، تغییر رنگ یا ناپایداری جریان مذاب شود.
در فرمولاسیونهای PVC، تعادل میان روانکنندههای داخلی و خارجی اهمیت ویژهای دارد. روانکاری ناکافی ممکن است اصطکاک و تنش برشی را افزایش دهد؛ در مقابل، روانکاری بیشازحد یا نامتناسب میتواند بر همجوشی، خروج مواد از قالب و کیفیت سطح تأثیر منفی بگذارد.
راهکارهای اصلاح اختلاط
ابتدا روش توزین و ترتیب اضافهکردن مواد را بررسی کنید. سپس زمان و شرایط اختلاط، یکنواختی مخلوط و سازگاری اجزای فرمولاسیون را ارزیابی کنید. اگر از کامپاند آماده استفاده میشود، مشخصات فنی و ثبات کیفیت آن را با نتایج تولید مقایسه کنید.
تغییر همزمان چند افزودنی توصیه نمیشود؛ زیرا در این صورت مشخص نخواهد شد کدام تغییر باعث بهبود یا تشدید عیب شده است.
جهت کسب اطلاعات بیشتر درباره مشکلات رایج در فرایند اکستروژن پلاستیک و نقش افزودنی های پلیمری در رفع انها کلیک کنید
۴. انتخاب نامناسب روانکنندهها
روانکنندهها در بسیاری از فرمولاسیونهای اکستروژن برای کنترل اصطکاک، بهبود جریان مواد و تنظیم رفتار مذاب استفاده میشوند. عملکرد آنها به نوع پلیمر، ساختار فرمولاسیون، دما، سرعت خط و شرایط قالب وابسته است.
در تولید محصولات PVC، روانکنندههای داخلی و خارجی نقش یکسانی ندارند. روانکنندههای داخلی بیشتر بر اصطکاک میان زنجیرههای پلیمری و جریان مذاب اثر میگذارند؛ روانکنندههای خارجی نیز در کنترل اصطکاک میان مذاب و سطوح فلزی تجهیزات نقش دارند. این تفکیک کلی است و عملکرد واقعی هر محصول به ساختار شیمیایی و فرمولاسیون بستگی دارد.
اگر نوع یا مقدار روانکننده متناسب با فرمولاسیون نباشد، ممکن است عیبهایی مانند زبری، کاهش براقیت، ناپایداری خروجی، تجمع مواد روی قالب یا مشکلات همجوشی ایجاد شوند.
چگونه عملکرد روانکننده را بررسی کنیم؟
بهجای افزایش تصادفی مقدار افزودنی، فرمولاسیون فعلی را با محدوده توصیهشده تأمینکننده مقایسه کنید. سپس تغییرات کوچک و کنترلشده انجام دهید و ظاهر سطح، فشار مذاب، گشتاور و پایداری خط را ثبت کنید.
در این مرحله، مشورت با تأمینکننده مواد تخصصی میتواند از آزمونوخطای پرهزینه جلوگیری کند.
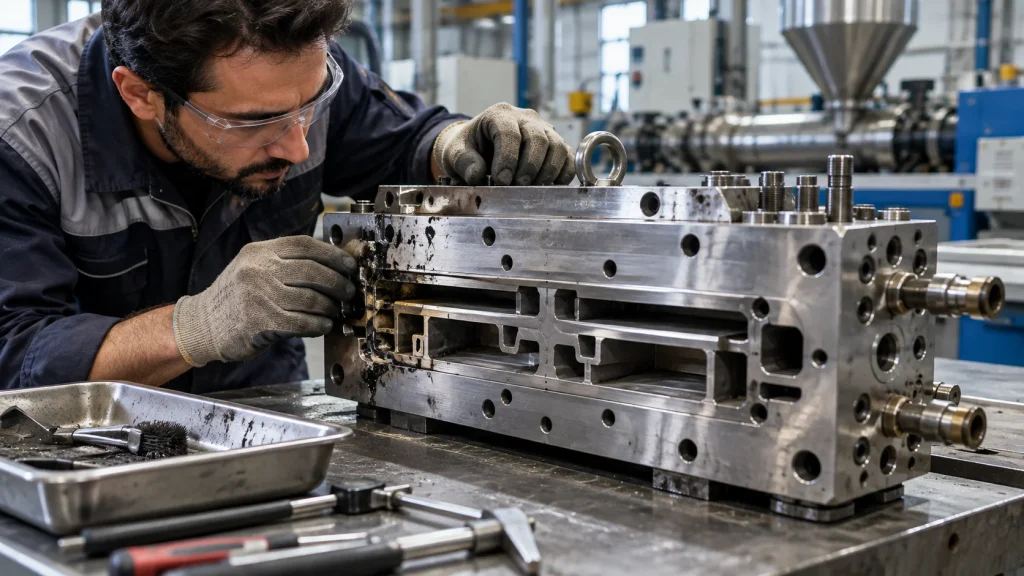
۵. آلودگی یا آسیبدیدگی قالب اکستروژن
قالب وظیفه دارد مذاب را به شکل موردنظر هدایت کند. هرگونه آلودگی، رسوب مواد تخریبشده، خوردگی یا آسیب سطحی در مسیر عبور مذاب میتواند روی محصول اثر بگذارد.
اگر سطح محصول دارای خطوط طولی تکرارشونده باشد، قالب یکی از نخستین بخشهایی است که باید بررسی شود. رسوب مواد در دهانه قالب یا تجمع مواد سوخته ممکن است باعث ایجاد شیارها و نواحی زبر شود.
اقدامات لازم برای بررسی قالب
- وضعیت دهانه و سطوح تماس قالب را بررسی کنید.
- وجود رسوبات، خراش و آثار خوردگی را ارزیابی کنید.
- روش و فاصله زمانی نظافت قالب را بازبینی کنید.
- از ابزار و مواد پاککننده سازگار با جنس قالب استفاده کنید.
- پس از پاکسازی، کیفیت سطح محصول را دوباره بررسی کنید.
بازکردن یا تمیزکردن قالب باید طبق دستورالعمل ایمنی و روش اجرایی کارخانه انجام شود. استفاده از ابزار نامناسب ممکن است سطح دقیق قالب را خراش دهد و مشکل را شدیدتر کند.
۶. سرعت نامناسب پیچ و نرخ خروجی بالا
سرعت پیچ و نرخ خروجی اکسترودر بر میزان برش، اختلاط، زمان ماند مواد و پایداری جریان اثر میگذارند. اگر سرعت یا خروجی بیش از ظرفیت مناسب فرایند باشد، احتمال افزایش تنش برشی و ناپایداری جریان وجود دارد.
در برخی مواد ترموپلاستیک، تنش برشی زیاد میتواند به شکست مذاب و ایجاد سطح زبر منجر شود. بااینحال، کاهش سرعت نیز همیشه راهکار نهایی نیست؛ زیرا ممکن است بر ظرفیت تولید، یکنواختی مذاب یا شرایط حرارتی اثر بگذارد.
برای عیبیابی، سرعت پیچ و نرخ خروجی را بهصورت کنترلشده تغییر دهید و نتایج را با شرایط قبلی مقایسه کنید. اگر با کاهش محدود سرعت، سطح بهبود پیدا کرد، لازم است ظرفیت فرایند، طراحی پیچ و شرایط قالب نیز بررسی شوند.
۷. رطوبت مواد اولیه و شرایط نگهداری نامناسب
برخی پلیمرها، بهویژه پلیمرهای رطوبتگیر، پیش از فرایند به خشککردن کنترلشده نیاز دارند. وجود رطوبت در این مواد ممکن است موجب ایجاد حباب، خطوط سطحی، تخلخل یا افت کیفیت ظاهری شود.
البته حساسیت به رطوبت در همه پلیمرها یکسان نیست. برای مثال، الزامات خشککردن پلیمرهایی مانند پلیآمید و پلیکربنات با بسیاری از گریدهای PVC متفاوت است. بنابراین، نباید برای تمام مواد از یک برنامه خشککردن یکسان استفاده کرد.
شرایط نگهداری نیز اهمیت دارد. بستهبندی آسیبدیده، انبار مرطوب یا انتقال نامناسب مواد میتواند باعث ورود آلودگی یا تغییر شرایط خوراک ورودی شود.
برای تشخیص این علت، دستورالعمل فنی گرید مورد استفاده را بررسی کنید و در صورت نیاز، رطوبت مواد را با روش مناسب اندازهگیری کنید.
۸. خنککاری نامناسب پس از خروج از قالب
پس از خروج محصول از قالب، خنککاری باید بهگونهای انجام شود که شکل و ابعاد محصول تثبیت شوند. خنککاری نامتوازن یا نامتناسب میتواند باعث ایجاد تنشهای پسماند، تغییر ابعاد، موجدارشدن یا اختلاف ظاهری سطح شود.
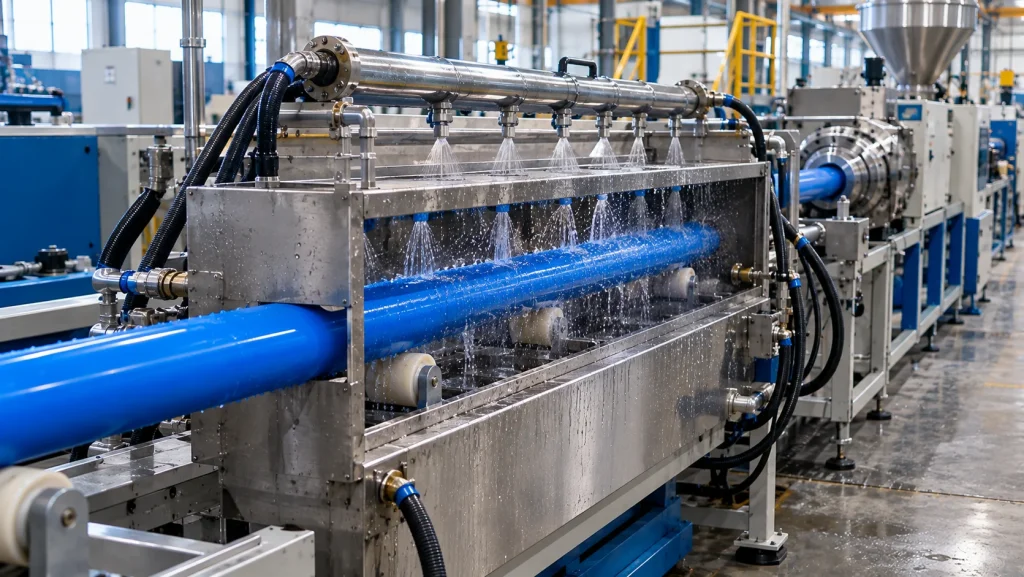
در خطوط تولید پروفیل، لوله و ورق، شرایط تماس محصول با تجهیزات کالیبراسیون و سامانه خنککاری نیز اهمیت دارد. تماس نامناسب با سطوح کالیبراتور یا وجود آلودگی در مسیر خنککاری ممکن است روی سطح اثر بگذارد.
برای رفع مشکل، دمای آب، جریان خنککننده، وضعیت کالیبراتور، فاصله تجهیزات و سرعت خط را بررسی کنید. اصلاح این عوامل باید با توجه به نوع محصول و دستورالعمل فرایند انجام شود.
روش مرحلهبهمرحله عیبیابی سطح زبر در خط اکستروژن
برای جلوگیری از تغییرات بیهدف و توقفهای مکرر، بهتر است عیبیابی بر اساس یک ترتیب مشخص انجام شود.
مرحله اول: ثبت دقیق نوع عیب
ابتدا مشخص کنید عیب در تمام سطح دیده میشود یا تنها در یک بخش از مقطع محصول وجود دارد. همچنین بررسی کنید که آیا زبری از ابتدای تولید وجود داشته یا پس از مدتی ظاهر شده است.
اطلاعاتی مانند زمان شروع مشکل، شماره محموله مواد، تنظیمات دما، سرعت پیچ و نرخ خروجی را ثبت کنید. این دادهها به شناسایی ارتباط میان تغییرات فرایند و عیب سطح کمک میکنند.
مرحله دوم: بررسی تغییرات اخیر خط تولید
از خود بپرسید که پیش از ظاهرشدن مشکل چه چیزی تغییر کرده است. آیا محموله جدیدی از مواد وارد خط شده؟ آیا فرمولاسیون اصلاح شده؟ آیا قالب تمیز یا تعویض شده است؟ آیا سرعت تولید افزایش یافته است؟
اغلب، بررسی تغییرات اخیر مسیر عیبیابی را کوتاهتر میکند.
مرحله سوم: بررسی شرایط مواد اولیه
مواد ورودی را از نظر آلودگی، یکنواختی، شرایط نگهداری و مشخصات فنی ارزیابی کنید. در صورت امکان، نتیجه تولید با محموله فعلی را با نتیجه محموله قبلی مقایسه کنید.
اگر از چند ماده یا افزودنی استفاده میکنید، سوابق توزین و اختلاط را نیز بررسی کنید.
مرحله چهارم: کنترل قالب و مسیر خروج مذاب
اگر عیب به شکل خطوط طولی یا زبری موضعی ظاهر شده است، دهانه قالب، سطوح تماس و مسیر خروج مذاب را بررسی کنید. وجود رسوب یا آسیب سطحی میتواند علت اصلی باشد.
مرحله پنجم: اصلاح مرحلهای پارامترهای فرایند
در صورت تأیید مناسببودن مواد و قالب، پارامترهایی مانند دما، سرعت پیچ، نرخ خروجی و شرایط خنککاری را ارزیابی کنید. در هر مرحله تنها یک عامل را تغییر دهید تا بتوانید اثر آن را بهدرستی بسنجید.
مرحله ششم: ارزیابی نتیجه و ثبت تنظیمات بهینه
پس از هر تغییر، نمونهای از محصول تهیه کنید و سطح آن را با نمونه مرجع مقایسه کنید. اگر نتیجه بهتر شد، شرایط جدید را ثبت کنید؛ اگر بدتر شد، به تنظیم قبلی بازگردید و عامل دیگری را بررسی کنید.
در کارخانههایی که تولید مستمر دارند، تهیه یک دستورالعمل مکتوب برای عیبهای پرتکرار میتواند از تکرار خطاها جلوگیری کند.
چگونه از ایجاد سطح زبر در محصولات اکسترود شده پیشگیری کنیم؟
پیشگیری معمولاً کمهزینهتر از اصلاح محصول معیوب است. برای کاهش احتمال ایجاد ناهمواری سطح، رعایت چند اصل کاربردی ضروری است.
کنترل کیفیت مواد ورودی
برای مواد اولیه و افزودنیها معیارهای پذیرش مشخص تعریف کنید. بررسی گواهی آنالیز، مشخصات فنی و یکنواختی محمولهها کمک میکند تغییرات ناخواسته زودتر شناسایی شوند.
نگهداری صحیح مواد اولیه
مواد را مطابق دستورالعمل تأمینکننده و در شرایط مناسب نگهداری کنید. بستهبندی باید از ورود گردوغبار، رطوبت و آلودگی جلوگیری کند. مواد مختلف نیز باید بهدرستی شناسایی و از اختلاط ناخواسته آنها پیشگیری شود.
نگهداری پیشگیرانه تجهیزات
برنامه منظم برای نظافت قالب، بررسی وضعیت پیچ و سیلندر، کنترل حسگرهای دما و بازبینی تجهیزات خنککاری تنظیم کنید. فرسودگی یا آلودگی تجهیزات ممکن است بهتدریج کیفیت سطح را کاهش دهد.
تدوین محدوده استاندارد فرایند
برای هر محصول، محدوده مجاز پارامترهای کلیدی را تعیین کنید. این محدوده باید بر اساس آزمون واقعی، مشخصات مواد و ظرفیت تجهیزات تعریف شود؛ نه صرفاً بر اساس تجربه عمومی یا تنظیمات یک محصول دیگر.
کنترل کیفیت محصول نهایی
بازرسی چشمی را با روشهای اندازهگیری مناسب تکمیل کنید. بسته به نوع محصول، استفاده از ابزار اندازهگیری زبری، تجهیزات سنجش براقیت یا روشهای کنترل ابعادی میتواند به تشخیص دقیقتر کمک کند.
نقش افزودنیها و کامپاندهای پلیمری در بهبود کیفیت سطح
فرمولاسیون مواد اولیه یکی از عوامل مهم در عملکرد خط اکستروژن است. افزودنی مناسب میتواند به بهبود جریان مذاب، پایداری حرارتی، یکنواختی فرایند و کیفیت ظاهری کمک کند؛ اما نتیجه به انتخاب صحیح، مقدار مصرف و سازگاری اجزای فرمولاسیون بستگی دارد.
روانکنندههای پلیمری
روانکنندهها با تنظیم رفتار اصطکاکی مواد درون اکسترودر و در تماس با سطوح فلزی میتوانند بر کیفیت سطح اثر بگذارند. در فرمولاسیونهای PVC، انتخاب ترکیب مناسب روانکنندههای داخلی و خارجی باید با توجه به نوع محصول و شرایط تولید انجام شود.
پایدارکنندههای حرارتی
در موادی مانند PVC، پایداری حرارتی اهمیت زیادی دارد. انتخاب پایدارکننده متناسب با فرمولاسیون و شرایط فرایند میتواند به کاهش احتمال تخریب حرارتی و عیوب مرتبط با آن کمک کند. بااینحال، پایدارکننده بهتنهایی جایگزین تنظیم صحیح دما و زمان ماند مواد نیست.
اصلاحکنندهها و پرکنندهها
اصلاحکنندههای ضربه و پرکنندهها میتوانند خواص مکانیکی و اقتصادی فرمولاسیون را تغییر دهند. نوع، اندازه ذرات، میزان مصرف و کیفیت پراکنش آنها بر نتیجه نهایی تأثیر میگذارد. انتخاب نامناسب یا پراکنش ناکافی برخی مواد ممکن است یکنواختی سطح را کاهش دهد.
کامپاندهای آماده
کامپاندهای آماده، در صورت تولید و کنترل کیفیت مناسب، میتوانند به سادهترشدن مدیریت فرمولاسیون و کاهش خطاهای توزین و اختلاط کمک کنند. بااینحال، هر کامپاندی برای هر خط تولید مناسب نیست و پیش از استفاده گسترده باید با شرایط واقعی فرایند ارزیابی شود.
آترین پلیمر؛ همراه تولیدکنندگان برای بهبود کیفیت محصولات پلیمری
اگر با مشکلاتی مانند زبری سطح، کاهش براقیت، ناپایداری خروجی اکسترودر یا دشواری در تنظیم فرمولاسیون روبهرو هستید، انتخاب مواد اولیه و افزودنیهای متناسب میتواند بخشی از مسیر حل مسئله باشد. در کنار کنترل شرایط فرایند، استفاده از محصولات تخصصی پلیمری و بررسی مشخصات فنی آنها به تولیدکنندگان کمک میکند تصمیمهای دقیقتری بگیرند.
آترین پلیمر با تمرکز بر مواد اولیه و افزودنیهای مورد استفاده در صنعت پلیمر، بستری برای آشنایی و بررسی محصولات مرتبط با نیاز تولیدکنندگان فراهم میکند. اگر در زمینه تولید پروفیلهای PVC، کامپاندهای پلیمری یا سایر محصولات اکسترود شده فعالیت دارید، بررسی گزینههای مناسب برای فرمولاسیون میتواند نقطه شروع خوبی برای بهبود کیفیت محصول باشد.
انتخاب افزودنی متناسب با نیاز خط تولید
یکی از اشتباهات رایج در رفع عیبهای سطحی، تغییر سریع فرمولاسیون بدون شناسایی علت اصلی است. برای مثال، افزایش مقدار روانکننده لزوماً به معنای صافترشدن سطح نیست؛ زیرا مقدار بیشازحد یا نوع نامناسب آن نیز ممکن است مشکلات دیگری ایجاد کند.
بهتر است پیش از انتخاب محصول، نوع پلیمر، مشخصات محصول نهایی، شرایط دمایی، سرعت خط، نوع اکسترودر و عیب مشاهدهشده را مشخص کنید. سپس اطلاعات فنی محصول موردنظر را بررسی کرده و در صورت امکان، آزمون را ابتدا در مقیاس محدود انجام دهید.
در این مسیر، آشنایی با محصولات و مشخصات فنی ارائهشده توسط آترین پلیمر میتواند به مقایسه گزینههای موجود کمک کند.
مقاله پیشنهادی : آنتی اکسیدانت در پلیمر چیست و چگونه دوام پلاستیک را افزایش میدهد؟
چرا کیفیت مواد اولیه برای تولیدکنندگان اهمیت دارد؟
مواد اولیه مناسب تنها بر ظاهر محصول اثر نمیگذارند؛ بلکه میتوانند در پایداری فرایند، کاهش ضایعات، تکرارپذیری کیفیت و مدیریت هزینههای تولید نیز نقش داشته باشند. البته میزان این تأثیر به فرمولاسیون، طراحی تجهیزات و شرایط عملیاتی وابسته است و باید با آزمون و دادههای واقعی ارزیابی شود.
برای تولیدکنندهای که با نوسان کیفیت سطح درگیر است، بررسی همزمان مواد اولیه، افزودنیها و پارامترهای خط میتواند از هزینههای ناشی از تولید محصول معیوب جلوگیری کند.
آشنایی با محصولات آترین پلیمر
برای آشنایی بیشتر با محصولات و زمینه فعالیت این مجموعه، به وبسایت رسمی آترین پلیمر مراجعه کنید:
در این وبسایت میتوانید اطلاعات محصولات مرتبط با صنعت پلیمر را بررسی کنید و گزینههای متناسب با نیاز تولید خود را شناسایی کنید. هنگام انتخاب محصول، مشخصات فنی، سازگاری با فرمولاسیون و توصیههای کاربردی تأمینکننده را در نظر بگیرید و پیش از اعمال تغییرات گسترده، عملکرد آن را در شرایط واقعی خط تولید بسنجید.
نتیجهگیری
سطح زبر و ناهموار در محصولات اکسترود شده پلاستیکی یکی از عیبهای رایج در فرایند تولید است که میتواند از عوامل مختلفی مانند دمای نامناسب، کیفیت مواد اولیه، اختلاط غیراصولی افزودنیها، انتخاب نادرست روانکننده، آلودگی قالب، سرعت نامناسب پیچ و خنککاری نامتوازن ناشی شود.
برای رفع این مشکل، بهتر است ابتدا نوع عیب را بهدرستی شناسایی کنید، تغییرات اخیر خط تولید را بررسی کنید و سپس عوامل احتمالی را بهصورت مرحلهای آزمایش کنید. تغییر همزمان چند پارامتر، بدون ثبت نتایج، معمولاً تشخیص علت اصلی را دشوارتر میکند.
از طرف دیگر، انتخاب مواد اولیه و افزودنیهای متناسب با فرایند، کنترل کیفیت محمولهها، نگهداری صحیح مواد و اجرای برنامه منظم برای سرویس تجهیزات، در پیشگیری از تکرار عیب نقش مهمی دارند.
در نهایت، بهبود کیفیت سطح نتیجه هماهنگی میان مواد اولیه، فرمولاسیون، تجهیزات و تنظیمات فرایند است. اگر قصد دارید کیفیت محصولات اکسترود شده خود را ارتقا دهید، بررسی محصولات تخصصی و اطلاعات فنی ارائهشده در وبسایت آترین پلیمر میتواند یکی از گامهای مفید برای انتخاب آگاهانهتر مواد اولیه و افزودنیهای موردنیاز باشد.